3D-друк FGF: як шнекові екструдери покращують потік матеріалу
У широкоформатному 3D-друку стабільний потік матеріалу може суттєво вплинути на ефективність виробництва та
якість деталей. Для виробників, які друкують автомобільні моделі, промислові форми та великі функціональні прототипи,
Нестабільний процес екструзії може призвести до нерівномірних шарів, поганої якості поверхні та непотрібних затримок у виробництві.
На відміну від традиційних систем на основі філаменту, принтер FGF подає пластикові гранули безпосередньо в екструзійну систему.
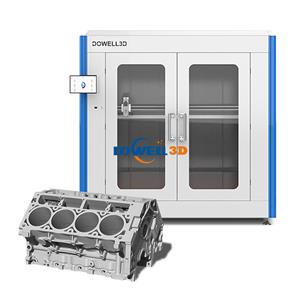
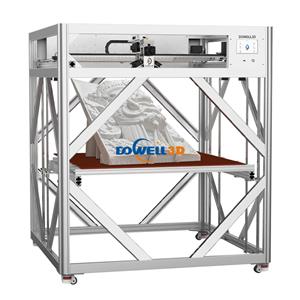
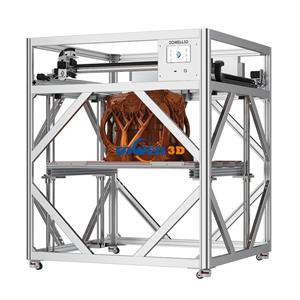
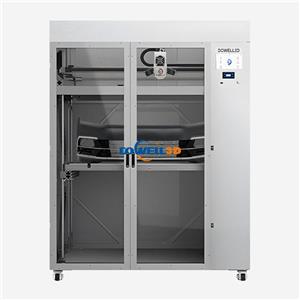
Ось чомуДОУЕЛЛ3Dінтегрує 3-ступінчасту шнекову екструзійну систему у свою серію DP-A3D-принтери FGF для пелет.
З максимальною швидкістю екструзії 4000–5000 г/год система призначена для підтримки високопродуктивних гранул.
друку та допомагає безперервно переміщувати, плавити та доставляти матеріал, що робить його практичним рішенням для
виробники, які прагнуть підвищити ефективність виробництва.
Як працює шнековий екструдер у 3D-друку FGF?
Простіше кажучи, механізм на перший погляд не надто складний. Пластикові гранули потрапляють в екструдер з живильного каналу.
система. Коли шнек обертається, він проштовхує матеріал через нагріті зони, і коли гранули плавляться, вони зрештою
перетворюються на безперервний потік розплавленого пластику. Потім матеріал наноситься через сопло, утворюючи шар деталі
шаром.
Гвинт робить більше, ніж просто просуває матеріал вперед. Його геометрія, швидкість обертання та взаємодія з нагрівальним елементом...
система впливає на ефективність плавлення, тиск екструзії та стабільність виходу.
Головною особливістюпринтер для пелетпроцес усуває необхідність перетворення сирих гранул у філамент перед друком.
В принципі, промислові термопластичні матеріали тепер можна використовувати легше, якщо матеріал сумісний
з заданою машиною.
3 ключові переваги шнекової екструзії для кращого потоку матеріалу
1. Більш стабільна екструзія
Нерівномірний вихід матеріалу призведе до нашарування проміжків, слабкого зчеплення шарів або нерівномірності обробки поверхні.
Добре розроблена система шнекової екструзії допомагає підтримувати стабільне постачання розплавленого матеріалу, підтримуючи більше
рівномірне нанесення матеріалу під час тривалих друкарських завдань.
Для виробників, які використовуютьgranule 3D printerДля виробництва великогабаритних деталей особливо важлива стабільна екструзія
оскільки навіть невеликі коливання потоку можуть стати більш помітними на великій друкованій поверхні.
2. Вища продуктивність матеріалу
Традиційні методи друку на основі філаменту часто обмежені швидкістю подачі філаменту та процесом обробки.
ємність друкуючої головки (гарячого кінця). На відміну від цього, плавлене гранулярне виробництво (FGF) — адитивне виробництво
технологія, заснована на шнековій екструзії, використовує інший підхід, обробляючи сировину в гранульованому вигляді.
Завдяки оптимізованій конструкції шнека, надійним можливостям нагрівання та стратегічній конфігурації сопел,промислового класу
Принтери FGF може досягти високої пропускної здатності матеріалу, ефективно задовольняючи потреби великоформатного виробництва.
У сценаріях, де висока деталізація поверхні менш критична, ніж швидкість виробництва, використання більших сопел може додатково
збільшити швидкість осадження матеріалу.
Фактичний вихід матеріалу залежить від конкретного використаного матеріалу, температури обробки, розміру сопла та
конфігурацію принтера.
3. Більша гнучкість у виборі матеріалів
3D-принтери на основі гранул дозволяють виробникам використовувати широкий спектр термопластичної сировини без
необхідність попереднього перетворення на філамент. Залежно від конструкції екструдера та умов обробки,
Серед доступних матеріалів є PLA, ABS, PETG, а також різні армовані або перероблені полімери.
Для підприємств, що виробляють індивідуальні інструменти, автомобільні прототипи, форми або функціональні деталі, ця гнучкість
допомагає оптимізувати процес підготовки матеріалів, що призводить до більш економічно ефективного виробництва.
На що слід звернути увагу при виборі промислового принтера FGF?
Сам по собі механізм шнекової екструзії не гарантує оптимальних результатів друку. Під час оцінки обладнання,
врахуйте такі фактори:
Екструзійна потужність:
Переконайтеся, що результат відповідає вашим виробничим вимогам.
Контроль температури:
Для стабільного плавлення важливим є належне нагрівання та регулювання температури.
Сумісність матеріалів:
Перевірте, чи підтримує екструдер бажаний розмір гранул, полімер та композитну рецептуру.
Регулювання потоку:
Регульовані параметри екструзії допомагають підібрати вихід матеріалу до розміру сопла та швидкості друку.
Обсяг збірки:
Оберіть верстат, який вміщує ваші найбільші деталі без зайвої сегментації.
Ці фактори взаємодіють, щоб визначити, чи може система на основі пелет забезпечити баланс продуктивності,
узгодженість та якість деталей, яких вимагає ваша заявка.
Чи підходить 3D-принтер для гранул для вашого виробництва?
Якщо ваш бізнес регулярно друкує великі компоненти, прототипи, форми або індивідуальні інструменти, шнекова екструзія
Пелетний 3D-принтер може запропонувати більш практичний спосіб виробництва, ніж друк на основі нитки.
Промислові 3D-принтери Dowell для пелет FGF оснащені системою шнекової екструзії та автоматичною подачею гранул, з
конфігурації, розроблені для широкоформатного виробництва. Серія DP-A підтримує низку розмірів та
вимоги до обробки матеріалів, що допомагає виробникам досліджувати ефективніші способи виробництва великогабаритних деталей.
Вибір правильної конфігурації починається з розуміння вашого матеріалу, розмірів деталі та необхідних
обсяг виробництва.
Шукаєте рішення для 3D-друку FGF для вашого застосування?
Зверніться до Dowell, щоб обговорити ваші потреби в матеріалах, цільовий розмір деталі та виробничі цілі. Наша команда може допомогти.
Ви оцінюєте відповідний широкоформатний 3D-принтер для пелет для ваших виробничих потреб.
Ознайомтеся з нашими промисловими 3D-принтерами для пелет FGF абозв'яжіться з нами для індивідуального рішення.